Jak wybrać podajnik serwo? Praktyczny przewodnik
Krótka odpowiedź
Podajnika serwo nie wybiera się po jednej liczbie z katalogu; decydują trzy rzeczy: czy prędkość szczytowa pokrywa linię, czy nacisk rolek da się dostroić do materiału i czy synchronizacja z prasą, łącznie z luzowaniem pilotów, jest w pełni zrealizowana. Do doboru potrzebne są grubość i gatunek blachy, szerokość taśmy, zakres skoku, suwy prasy na minutę i masa kręgu. Standardowe podajniki Servosteel pracują z grubościami 0,4–4,0 mm i szerokościami taśmy do 1600 mm.
Spis treści
Podajnik serwo nadaje rytm linii prasy: dostarcza taśmę do tłocznika o właściwej długości, we właściwym momencie i powtarzalnie. Przy złym doborze problem nie pojawia się na podajniku, lecz na detalu: dryfujący skok, utracona tolerancja, rosnący odpad.
Ten przewodnik przechodzi przez parametry do ustalenia przed zapytaniem ofertowym. Jeśli wciąż rozważasz podajnik mechaniczny, zacznij od porównania serwo vs mechaniczny.
1. Co naprawdę decyduje o dokładności skoku?#
Sama liczba z katalogu mówi niewiele; w praktyce wynika ze współdziałania trzech czynników.
Serwonapęd i przekładnia. Pętla zamknięta stale koryguje pozycję na podstawie sprzężenia z enkodera. W układzie otwartym silnik „sądzi", że się przemieścił, choć w rzeczywistości mógł się poślizgnąć.
Nacisk i przyczepność rolek. Taśma nie może ślizgać się między rolkami. Za mały nacisk — skok wychodzi za krótki; za duży — znakuje powierzchnię i zgniata cienki materiał. W podajnikach Servosteel rolki podające mają Ø85 mm; większa średnica zwiększa powierzchnię styku i ogranicza poślizg.
Bezwładność taśmy. Ciężka i szeroka taśma obciąża napęd przy rozpędzaniu i hamowaniu. Ten sam podajnik może nie utrzymać przy 4 mm dokładności, jaką pokazuje przy 0,5 mm — dlatego zawsze pytaj, przy jakiej grubości i szerokości zmierzono podaną wartość.
2. Prędkość podawania: nie myl średniej ze szczytową#
To najczęstszy błąd przy wyborze i prowadzi wprost do zakupu niewłaściwej maszyny.
Podawana w katalogu swobodna prędkość podawania (35 m/min w serii standardowej Servosteel) to prędkość pracy ciągłej. Ale na linii prasy podajnik nigdy nie pracuje ciągle: zatrzymuje się przy każdym suwie, prasa schodzi, potem znów przyspiesza.
Średni posuw jest prosty:
Prędkość średnia (m/min) = skok (mm) × suwy/min ÷ 1000
Dla skoku 250 mm i 40 suwów/min daje to 10 m/min. Brzmi skromnie — ale podajnik musi dostarczyć te 250 mm w krótkim oknie, gdy prasa nie jest zamknięta. Wymagana wtedy chwilowa prędkość szczytowa jest kilkakrotnie wyższa od średniej.
Doboru dokonuje się według prędkości szczytowej. Podajnik wybrany według średniej wraca z zakładu z uwagą „nie nadąża".
Wydajność i zużycie swojej linii policzysz w kalkulatorze podawania.
3. Czy zakres materiału jest właściwy?#
Standardowe podajniki serwo Servosteel pracują z grubościami 0,4–4,0 mm i szerokościami taśmy do 1600 mm. Liczą się oba końce zakresu:
- Dolny koniec: przy bardzo cienkim materiale nacisk bez precyzyjnej regulacji zgniata i faluje powierzchnię.
- Górny koniec: gruby materiał wymaga większej siły trzymania; nacisk rolek i moment napędu muszą to pokryć.
Stal nierdzewna i wysokowytrzymała wymagają większej siły niż blacha miękka tej samej grubości. Przekaż listę materiałów z wyprzedzeniem.
4. Czy potrzebne jest prostowanie?#
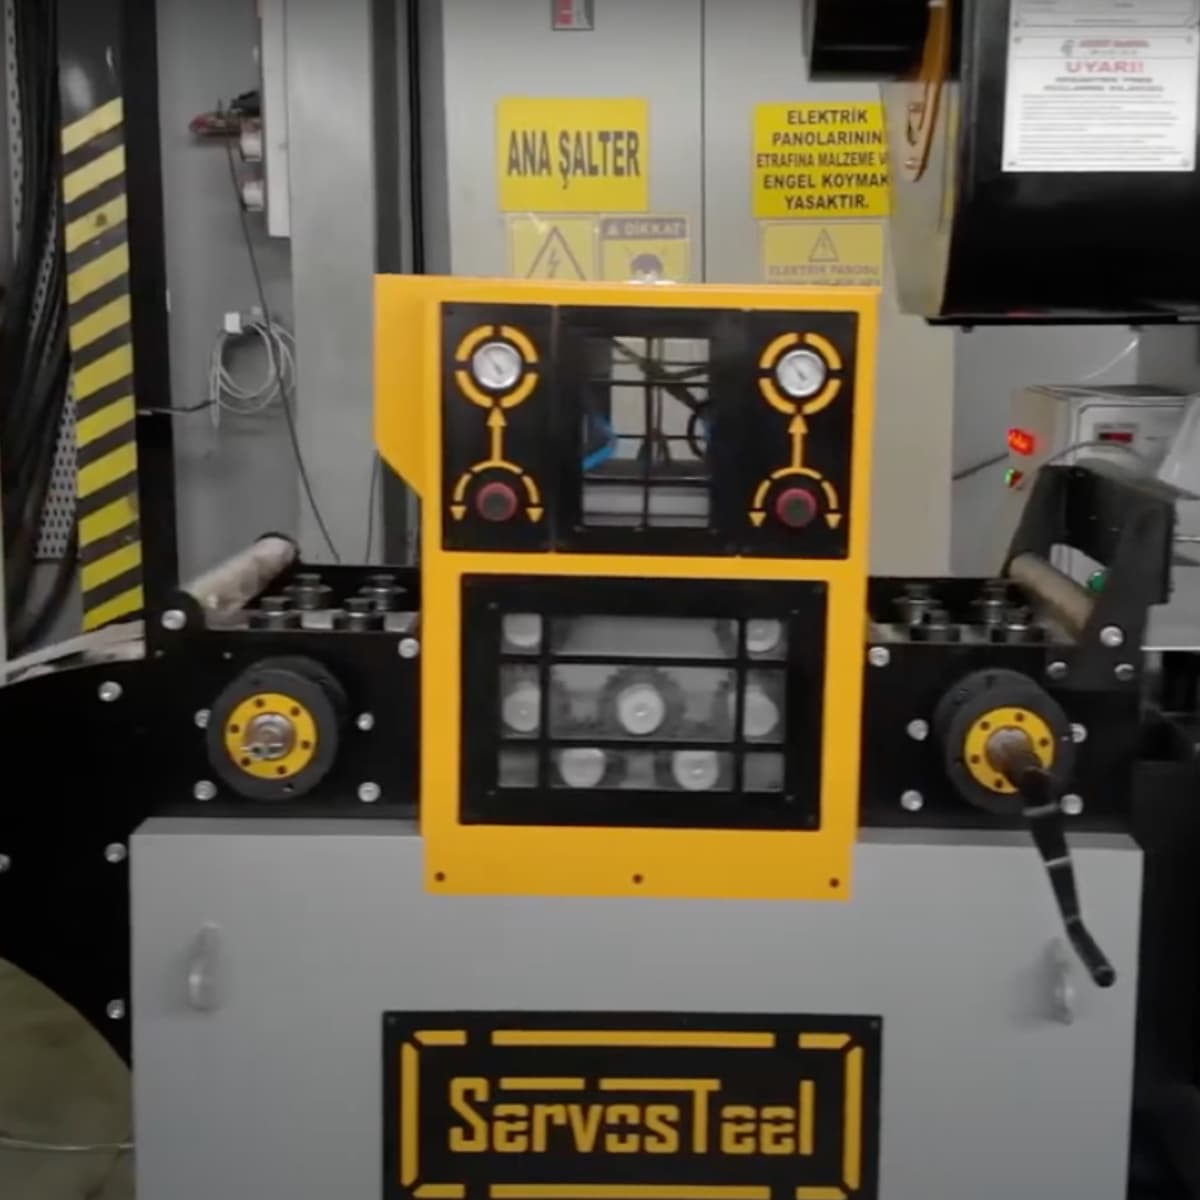
Taśma schodząca z kręgu niesie pamięć krzywizny (coil set). Jeśli ta krzywizna uniemożliwia czyste wejście w tłocznik, są dwie drogi: Ta seria również występuje w dwóch wykonaniach: Mini Podajniki Serwo z Prostownicą i Podajniki Serwo z Prostownicą w Obudowie.
Osobna prostownica + podajnik — sensowne przy rozbudowie istniejącej linii lub dużym zapotrzebowaniu na prostowanie.
Podajnik serwo z prostownicą — obie funkcje w jednym korpusie. Linia się skraca, jest jeden panel operatora, a problem synchronizacji dwóch maszyn znika. Liczba rolek zależy od materiału: cienka blacha o wrażliwej powierzchni wymaga więcej (11–13), gruba mniej (7–9).
Jeśli miejsca jest mało, a kręgi sięgają 10 ton, linia kompaktowa łącząca odwijak, prostownicę i podajnik na jednej platformie rozwiązuje układ i uruchomienie za jednym razem.
5. Synchronizacja z prasą i piloty#
Podajnik musi rozmawiać z prasą. Sygnał krzywki jest połączony z podajnikiem, a podawanie taktowane względem martwego punktu.
Luzowanie pilotów (release) to funkcja krytyczna: piloty w tłoczniku ściągają taśmę na dokładną pozycję w ostatnim milimetrze. Aby to się udało, podajnik musi w tym momencie puścić uchwyt. Bez luzowania piloty nie pociągną taśmy — albo pęknie pilot, albo zdryfuje tolerancja detalu.
Jeśli pracujesz na tłocznikach postępowych, ta funkcja nie jest opcjonalna. Temat omówiliśmy osobno w artykule tłoczniki postępowe i podajnik serwo.
6. Pamięć tłoczników: tu leży realny zysk#
Jeśli produkujesz długie serie jednym tłocznikiem, pamięć niewiele zmienia. Jeśli zmieniasz tłocznik w trakcie zmiany, obraz się odwraca.
Podajniki Servosteel przechowują receptury dla do 250 tłoczników: skok, prędkość, rampa i nacisk zapisują się pod nazwą tłocznika. Przy zmianie operator wybiera z listy i nastawy są gotowe.
Ma to dwa skutki: przezbrojenie spada z minut do sekund, a zależność od konkretnego operatora znika. To drugie zwykle znaczy więcej — jakość nie spada w dniu, gdy doświadczony ustawiacz ma wolne.
7. Seria mini czy standardowa?#
Seria mini oszczędza miejsce i koszt przy wąskiej taśmie i małych prasach. Dokładność skoku jest identyczna jak w serii standardowej — „mini" nie znaczy „mniej dokładny". Listy modeli i zakresy wymiarów obu serii są na osobnych stronach: Mini Podajniki Serwo i Podajniki Serwo w Obudowie.
Jej granice wyznaczają szerokość taśmy i masa kręgu. Jeśli dziś pracujesz wąsko, ale niedługo możesz się poszerzyć, seria standardowa jest bezpieczniejszym wyborem: powiększenie podajnika oznacza zakup nowej maszyny.
Pięć liczb potrzebnych do wyboru#
Z tymi pięcioma dobór zamyka się w jednej turze:
| Parametr | Do czego służy |
|---|---|
| Grubość i gatunek blachy | Siła trzymania i nastawa nacisku |
| Szerokość taśmy | Długość rolek i dobór korpusu |
| Skok (min–maks) | Obliczenie prędkości szczytowej |
| Suwy prasy na minutę | Obliczenie prędkości szczytowej |
| Masa kręgu | Udźwig odwijaka i układ linii |
Jeśli nie znasz masy kręgu, poda ją kalkulator kręgu; metodę opisaliśmy w artykule jak obliczyć masę i długość kręgu.
Podsumowanie#
Podajnika serwo nie wybiera się po jednej liczbie z katalogu. Decydują trzy rzeczy: czy prędkość szczytowa pokrywa twoją linię, czy nacisk da się dostroić do twojego materiału i czy synchronizacja z prasą — łącznie z luzowaniem pilotów — jest w pełni zrealizowana.
Szczegóły produktu znajdziesz na stronie podajnik servo do prasy, a zapytanie ofertowe złóż z powyższymi pięcioma liczbami.
Najczęstsze pytania
Czym różni się średnia prędkość podawania od szczytowej?
Prędkość średnia to skok (mm) × suwy/min ÷ 1000, więc skok 250 mm przy 40 suwach/min daje 10 m/min. Podajnik musi jednak dostarczyć te 250 mm w krótkim oknie, gdy prasa nie jest zamknięta, dlatego wymagana chwilowa prędkość szczytowa jest kilkakrotnie wyższa od średniej. Doboru dokonuje się według prędkości szczytowej.
Kiedy wybrać podajnik serwo z prostownicą?
Gdy pamięć krzywizny (coil set) uniemożliwia czyste wejście taśmy w tłocznik, podajnik z prostownicą łączy obie funkcje w jednym korpusie: linia się skraca, jest jeden panel operatora, a problem synchronizacji dwóch maszyn znika. Osobna prostownica z podajnikiem ma sens przy rozbudowie istniejącej linii lub dużym zapotrzebowaniu na prostowanie. Liczba rolek zależy od materiału: 11–13 dla cienkiej blachy o wrażliwej powierzchni, 7–9 dla grubej.
Czy podajnik serwo z serii mini jest mniej dokładny?
Nie. Dokładność skoku jest identyczna jak w serii standardowej, a seria mini oszczędza miejsce i koszt przy wąskiej taśmie i małych prasach. Jeśli niedługo może być potrzebna szersza taśma, bezpieczniejszym wyborem jest seria standardowa, bo powiększenie podajnika oznacza zakup nowej maszyny.
Co daje pamięć tłoczników w podajniku serwo?
Podajniki Servosteel przechowują receptury dla maksymalnie 250 tłoczników: skok, prędkość, rampa i nacisk zapisują się pod nazwą tłocznika. Przezbrojenie spada z minut do sekund, a zależność od konkretnego operatora znika, więc jakość nie spada w dniu, gdy doświadczony ustawiacz ma wolne.
Jakiej linii szukasz?
Zostaw imię i dane kontaktowe i napisz krótko, jakiej linii szukasz; zapytanie trafi bezpośrednio do naszego działu technicznego.
Zadzwoń do nas:+90 216 415 30 05Zaprojektujmy linię do Twojego projektu
Prześlij rysunek profilu lub wymagania dotyczące wydajności — nasz zespół inżynierów odpowie w ciągu 48 godzin.