Systemy podawania do pras
Servo Punch Press
Jednostka wykrawająca ustawiana przed linią do profilowania, za odwijakiem i podajnikiem serwo z prostownicą. Otwory i fasolki w korytach kablowych, słupach regałowych, profilach solarnych i C/U są wykrawane, gdy taśma jest jeszcze płaska, więc trafia do stacji formujących już perforowana. Maszyna na zdjęciu to SRV-SP6, budowana w naszym własnym zakładzie razem z resztą linii.
Producent: Servosteel — Stambuł, Turcja. Nasze linie pracują w ponad 48 krajach.
Najważniejsze cechy
Wykrawanie na płasko
Otwory i fasolki są wykrawane, zanim profil zostanie uformowany. Wykrawanie gotowego przekroju odkształca go wokół otworu; otwór wykrojony w płaskiej taśmie zachowuje wymiar i czystą krawędź.
Wzór pochodzi z receptury
Położenie i rozstaw otworów to wartości receptury, więc nowy układ to zmiana danych, a nie oprzyrządowania. Kształt i wielkość otworu wyznacza narzędzie.
Część łańcucha podawania
Prasa stoi za odwijakiem i podajnikiem serwo z prostownicą; prowadnica rolkowa na wejściu kieruje taśmę pod stempel. Odwijak, podajnik, prasa i profilarka pochodzą od tego samego producenta.
Zamknięty, osłonięty korpus
Strefa narzędzia pracuje wewnątrz osłony z drzwiami i oknami. Operator ustawia parametry z panelu dotykowego na ramieniu; na tym samym panelu jest wyłącznik awaryjny.
Zapytaj o ofertę: Servo Punch Press
Zostaw imię i dane kontaktowe i napisz krótko, jakiej linii szukasz; zapytanie trafi bezpośrednio do naszego działu technicznego.
Zadzwoń do nas:+90 216 415 30 05Obszary zastosowań
- Producenci koryt kablowych
- Systemy regałowe
- Profile do konstrukcji solarnych
- Profile konstrukcyjne C, U i sigma
Z terenu
Pozostała część kanału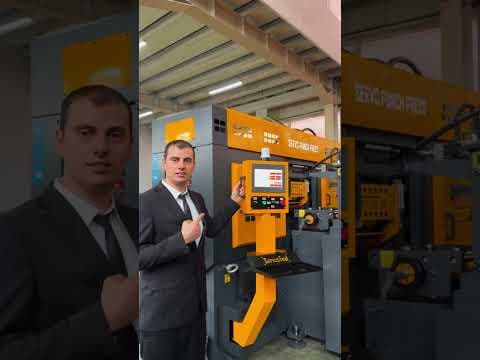
Linia do profilowania z Servo Punch Press — koryto kablowe i profil C
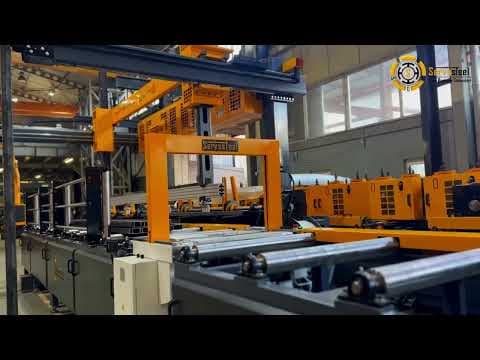
Automatyczny sztapler — profile U i C
Często zadawane pytania
Najczęstsze pytania
Gdzie w linii stoi Servo Punch Press?
Za odwijakiem i podajnikiem serwo z prostownicą, przed profilarką. Kolejność ma znaczenie: jeśli krzywizna z kręgu nie zostanie usunięta przed wykrawaniem, taśma nie leży płasko pod narzędziem, a każdy błąd podawania przekłada się wprost na błąd położenia otworu. Taśma wychodzi z prasy perforowana i tak wchodzi do formowania.
Czy można ją dołożyć do mojej istniejącej linii profilującej?
Tak, jeśli przed linią jest miejsce na prasę, a taśma może dojść do stempla płasko. Jeśli linia nie ma prostownicy, prasę planuje się razem z nią. Prześlij rysunek profilu, wzór otworów i układ obecnej linii, a ustalimy, gdzie i jak włączyć prasę.
Czy narzędzie zmienia się, gdy zmienia się wzór otworów?
Nie, jeśli zmienia się położenie lub rozstaw: to wartości receptury, a nowy układ to zmiana danych. Jeśli zmienia się kształt lub wielkość otworu (inna średnica, fasolka zamiast okrągłego otworu), potrzebny jest nowy stempel i matryca. Wypisanie na początku wszystkich kształtów otworów z całej oferty pozwala poprawnie zbudować zestaw narzędzi.
Do jakiej grubości blachy może wykrawać?
Nie ma jednej liczby: siła wykrawania rośnie z obwodem otworu, grubością blachy i wytrzymałością materiału na ścinanie. Dlatego ta sama prasa wykroi dużą fasolkę w cienkiej blasze, a w grubej tylko mniejszy otwór. Podaj gatunek materiału, grubość i największy otwór lub fasolkę, a sprawdzimy pod nie prasę i narzędzie.
Zapytaj o ofertę: Servo Punch Press
Prześlij rysunek profilu lub wymagania dotyczące wydajności — nasz zespół inżynierów odpowie w ciągu 48 godzin.