Ile kosztuje linia wzdłużnego cięcia? 8 czynników ceny
Krótka odpowiedź
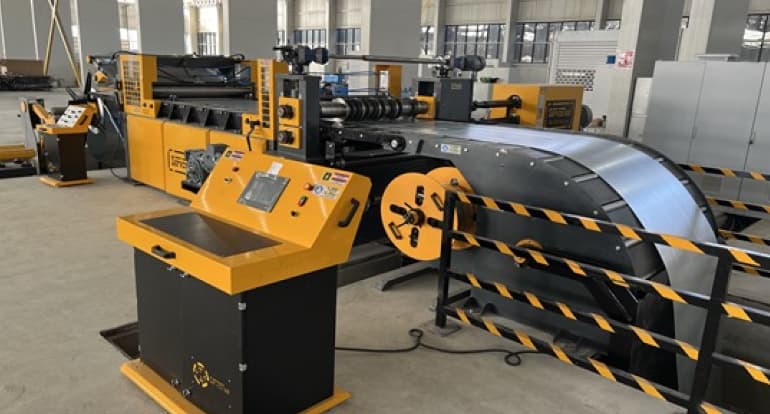
Cenę linii wzdłużnego cięcia kształtuje osiem czynników: najsilniej udźwig kręgu, a dalej grubość blachy i gatunek materiału, szerokość, liczba taśm i zespół noży, prostowanie, automatyka, nawijak z układem naciągu oraz architektura sterowania. Oferty zwykle pomijają transport i ubezpieczenie, fundament i media, uruchomienie ze szkoleniem oraz zestaw części krytycznych. Realistyczny budżet wymaga trzech liczb: maksymalnej masy kręgu, zakresu grubości z gatunkiem materiału oraz maksymalnej szerokości z docelowymi wymiarami taśm.
Spis treści
Nie znajdą tu Państwo cennika — i ma to swoje uzasadnienie. Linia wzdłużnego cięcia nie jest sprzedawana z półki. To samo określenie, „linia 1.250 mm", może opisywać dwie maszyny różniące się dwukrotnie, zależnie od grubości blachy i masy kręgu. Zamiast pytać o cenę, warto zrozumieć, co tę cenę kształtuje: dzięki temu zbudują Państwo realistyczny budżet i poprawnie odczytają napływające oferty.
Poniższe osiem pozycji to rzeczywiste źródła kosztu linii cięcia. Na końcu znajdą Państwo cztery wydatki, które oferty zwykle pomijają, oraz metodę sprowadzenia różnych ofert do wspólnego mianownika.
1. Udźwig kręgu — największy próg#
To pozycja, która najsilniej porusza koszt. Wraz ze wzrostem masy kręgu rosną razem średnica trzpienia, przekrój ramy, agregat hydrauliczny i moc napędu — a żadnego z nich nie da się wzmocnić później, bo od początku buduje się je pod to obciążenie.
Różnica przychodzi progami, nie liniowo: przejście z 3 na 6 ton nie dokłada tej samej proporcji co przejście z 10 na 15. W którym przedziale mieszczą się Państwa kręgi, ustalą Państwo kalkulatorem kręgu; jak masa wynika ze średnicy zewnętrznej, średnicy rdzenia i szerokości, wyjaśniamy krok po kroku w jak obliczyć masę i długość kręgu.
2. Grubość blachy i gatunek materiału#
Siła cięcia zależy od grubości pomnożonej przez granicę plastyczności materiału. Dlatego 2 mm stali nierdzewnej wymaga znacznie cięższej maszyny niż 2 mm blachy miękkiej — ta sama grubość, inna linia.
Wraz ze wzrostem grubości wał nożowy grubieje, dochodzą podpory pośrednie, rośnie sztywność ramy. Jeśli w ofercie stoi „do 5 mm", proszę zawsze dopytać, przy jakiej szerokości, przy ilu taśmach i w jakim materiale ta liczba obowiązuje; zmiana którejkolwiek z trzech zmiennych ją unieważnia.
3. Szerokość — droższa, niż się wydaje#
Szerokość podnosi koszt w najbardziej zwodniczy sposób, ponieważ jej wpływ nie jest liniowy.
Wał nożowy zachowuje się jak belka podparta na obu końcach. Pod obciążeniem tnącym ugina się w środku, a ugięcie rośnie z sześcianem rozpiętości, podczas gdy odporność wału rośnie z czwartą potęgą jego średnicy. Gdy więc szerokość rośnie o 25 %, utrzymanie ugięcia na dotychczasowym poziomie wymaga znacznie więcej niż kilku dodatkowych milimetrów średnicy — a wraz z wałem rosną łożyska, rama i napęd.
Praktyczny wniosek: kupno linii szerszej niż potrzeba kosztuje więcej niż kupno cięższej niż potrzeba. Proszę realistycznie ustalić maksymalną szerokość.
4. Liczba taśm i zespół noży#
Podział kręgu na 4 taśmy i na 20 taśm to nie ta sama maszyna. Wraz z liczbą taśm rosną noże i pierścienie dystansowe, tarcze rozdzielające oraz kontrola naciągu na każdą taśmę.
Punkt, który bywa pomijany: z powodu tolerancji grubości blachy taśmy pochodzące z tego samego kręgu wychodzą o nieco różnej długości. Bez tarcz rozdzielających i indywidualnej kontroli naciągu krótsza taśma napina się, a dłuższa zostaje luźna. Dlatego układ naciągu musi być dobrany do Państwa liczby taśm — dołożenie go później jest trudne.
5. Zespół prostujący#
Prostowanie to osobna maszyna wewnątrz linii i samo w sobie stanowi znaczącą pozycję. Odległość między prostowaniem prostym a precyzyjnym również nie jest mała: wraz ze wzrostem liczby rolek, zmniejszaniem ich średnicy i dodawaniem rolek podporowych rośnie zarówno jakość płaskości, jak i cena.
Kryterium rozstrzygającym jest tolerancja Państwa klienta. Jeśli taśmy trafiają na linię profilującą lub rurową, prostowanie jest praktycznie obowiązkowe — wygięta taśma schodzi z osi w linii kształtującej. Dołożenie go później kosztuje więcej niż przewidzenie od początku, bo wymaga przebudowy układu i napędów.
6. Automatyka i wymiana noży#
Pamięć receptur, pozycjonowanie serwo i szybka wymiana podnoszą koszt — i zwracają go bezpośrednio w czasie produkcji.
Składanie zespołu noży w kasecie poza linią, a nie na niej, skraca przezbrojenie z godzin do minut. W zakładzie zmieniającym szerokość częściej niż raz dziennie samo to uzasadnia inwestycję; w zakładzie zmieniającym raz w miesiącu to pieniądze wydane na darmo. Poziom automatyki proszę dobrać do własnego wzorca produkcji, nie do technologii z witryny.
7. Nawijak i układ naciągu#
Udźwig nawijaka musi odpowiadać odwijakowi — rozwijanie kręgu 10-tonowego na nawijak 6-tonowy zatrzyma linię w połowie drogi. Luźne nawinięcie z kolei powoduje teleskopowanie w transporcie i w następnej operacji, czyli uszkodzenia krawędzi.
8. Architektura sterowania i wybór marki#
Marka napędów i sterownika PLC wpływa zarówno na cenę początkową, jak i na koszt w całym cyklu życia. Wybór marki powszechnie dostępnej ułatwia dostęp do części i serwisu; sterownik wykonany na zamówienie może oznaczać tygodnie oczekiwania przy awarii. W liniach Servosteel architektura sterowania oparta jest na napędach Schneider Lexium i Altivar, a całą linią zarządza się z jednego pulpitu.
Cztery pozycje, których oferta nie pokazuje#
Cena maszyny to nie cała inwestycja. Budując budżet, proszę zapytać osobno o te cztery:
- Transport i ubezpieczenie — masa i gabaryt linii czynią z tego realną pozycję, zależnie od kraju
- Fundament i media — fundament betonowy, zasilanie elektryczne, sprężone powietrze
- Uruchomienie i szkolenie — ile dni na miejscu, ile osób, w jakim zakresie
- Zestaw części krytycznych — noże, łożyska, elementy hydrauliki; na stanie czy nie i w jakim terminie
Jeśli nie ma ich w ofercie, nie znaczy to, że nie istnieją. Znaczy, że nie są jeszcze widoczne w Państwa budżecie.
Prawdziwy koszt: odpad#
Faktem najczęściej pomijanym przy decyzji inwestycyjnej jest to, że za linię płaci się raz, a za odpad — co roku od nowa, dopóki linia pracuje.
Gdy szerokość kręgu macierzystego nie dzieli się dokładnie przez szerokość taśmy, reszta staje się odpadem. Cięcie taśm 120 mm z kręgu 1.250 mm przy 10 mm okrawania daje 10 taśm i zostaje 40 mm; wraz z okrawaniem odpad wynosi 4 %. W przeliczeniu na tonaż roczny różnica 2 % w odpadzie to 200 ton stali rocznie na linii tnącej 10 000 ton.
Proszę uruchomić kalkulator uzysku cięcia z własnymi wymiarami. Pozostałe sposoby na obniżenie odpadu zebraliśmy w sześć sposobów na obniżenie odpadu blachy.
Sprowadzenie ofert do wspólnego mianownika#
Oferty różnych producentów rzadko są porównywalne w postaci, w jakiej przychodzą. Aby je zrównać, proszę upewnić się, że tych sześć wierszy jest identycznych w każdej ofercie:
| Wiersz | Dlaczego ma znaczenie |
|---|---|
| Maksymalna masa kręgu i średnica zewnętrzna | Rzeczywista definicja udźwigu |
| Zakres grubości + gatunek materiału | Samo „5 mm" nic nie znaczy |
| Maksymalna szerokość i minimalna szerokość taśmy | Wyznacza wał i zespół noży |
| Czy prostowanie w zakresie i na ilu rolkach | Duża pozycja sama w sobie |
| Prędkość linii — mierzona przy jakiej grubości | Prędkość nie jest taka sama przy każdej grubości |
| Zakres uruchomienia, szkolenia i części zamiennych | Tam kryje się większość różnicy |
Porównanie cen zrobione przed zrównaniem tych sześciu wierszy jest porównaniem różnych maszyn.
Podsumowanie#
Do zbudowania budżetu potrzebne są trzy liczby: maksymalna masa kręgu, zakres grubości i gatunek materiału oraz maksymalna szerokość wraz z docelowymi wymiarami taśm. Każda liczba podana bez tych trzech jest szacunkiem.
Aby zawęzić swój przedział, proszę przejrzeć stronę linie wzdłużnego cięcia oraz kryteria wyboru krok po kroku w jak wybrać linię wzdłużnego cięcia. Przy wahaniu między cięciem wzdłużnym a poprzecznym pomoże porównanie.
Po dobór i ofertę pod konkretny projekt prosimy o kontakt — z grubością blachy, masą kręgu i docelowymi wymiarami taśm; odezwiemy się.
Najczęstsze pytania
Dlaczego nie ma cennika linii wzdłużnego cięcia?
Linia wzdłużnego cięcia nie jest sprzedawana z półki: to samo określenie „linia 1.250 mm” może opisywać dwie maszyny różniące się ceną dwukrotnie, zależnie od grubości blachy i masy kręgu. Zrozumienie, co kształtuje cenę, pozwala zbudować realistyczny budżet i poprawnie odczytać oferty.
Dlaczego szerokość podnosi koszt bardziej, niż się wydaje?
Wał nożowy pod obciążeniem tnącym ugina się w środku, a ugięcie rośnie z sześcianem rozpiętości, podczas gdy odporność wału rośnie z czwartą potęgą jego średnicy. Wraz z wałem rosną łożyska, rama i napęd. Dlatego kupno linii szerszej niż potrzeba kosztuje więcej niż kupno cięższej niż potrzeba.
Jakie koszty zwykle pomijają oferty?
Transport i ubezpieczenie, fundament betonowy z zasilaniem elektrycznym i sprężonym powietrzem, uruchomienie ze szkoleniem oraz zestaw części krytycznych (noże, łożyska, elementy hydrauliki). Jeśli nie ma ich w ofercie, nie znaczy to, że nie istnieją, tylko że nie są jeszcze widoczne w budżecie.
Jak rzetelnie porównać oferty na linię wzdłużnego cięcia?
Należy się upewnić, że sześć wierszy jest identycznych w każdej ofercie: maksymalna masa kręgu i średnica zewnętrzna, zakres grubości i gatunek materiału, maksymalna szerokość i minimalna szerokość taśmy, obecność prostowania i liczba rolek, grubość, przy której mierzono prędkość linii, oraz zakres uruchomienia, szkolenia i części zamiennych. Porównanie cen przed zrównaniem tych wierszy jest porównaniem różnych maszyn.
Jakiej linii szukasz?
Zostaw imię i dane kontaktowe i napisz krótko, jakiej linii szukasz; zapytanie trafi bezpośrednio do naszego działu technicznego.
Zadzwoń do nas:+90 216 415 30 05Zaprojektujmy linię do Twojego projektu
Prześlij rysunek profilu lub wymagania dotyczące wydajności — nasz zespół inżynierów odpowie w ciągu 48 godzin.