Системы подачи в пресс
Servo Punch Press
Пробивной узел, который ставится перед профилегибочной линией, после разматывателя и правильно-подающего устройства. Отверстия и пазы для кабельных лотков, стоек стеллажей, солнечных и C/U-профилей пробиваются, пока лента ещё плоская, и она входит в формующие клети уже перфорированной. На фото — машина SRV-SP6, которую мы изготавливаем на собственном заводе вместе с остальной линией.
Производитель: Servosteel — Стамбул, Турция. Наши линии работают более чем в 48 странах.
Ключевые особенности
Пробивка по плоской ленте
Отверстия и пазы пробиваются до того, как профиль сформован. Пробивка готового сечения деформирует его вокруг отверстия; отверстие в плоской ленте сохраняет размер и чистую кромку.
Рисунок берётся из рецепта
Положение и шаг отверстий — значения рецепта, поэтому новая раскладка — это изменение данных, а не оснастки. Форму и размер отверстия задаёт инструмент.
Часть цепочки подачи
Пресс стоит после разматывателя и правильно-подающего устройства; роликовая направляющая на входе заводит ленту под пуансон. Разматыватель, подающее устройство, пресс и профилегибочная машина — от одного производителя.
Закрытый, защищённый корпус
Зона штампа работает внутри ограждения с дверцами и смотровыми окнами. Оператор задаёт настройки с сенсорной панели на поворотном кронштейне; аварийный стоп находится на той же панели.
Запросить цену: Servo Punch Press
Оставьте имя и контакты и коротко напишите, какая линия вам нужна; запрос поступит напрямую к нашим инженерам.
Позвоните нам:+90 216 415 30 05Сферы использования
- Производители кабельных лотков
- Стеллажные системы
- Профили для солнечных конструкций
- Строительные C-, U- и сигма-профили
С производственных площадок
Остальные видео канала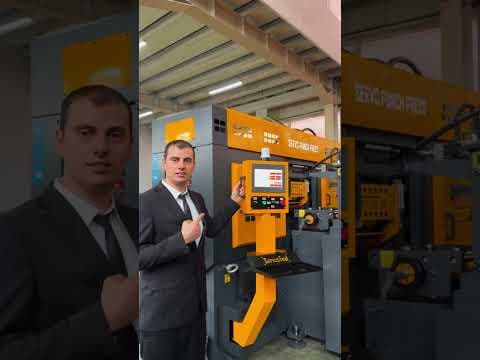
Профилегибочная линия с Servo Punch Press — кабельный лоток и C-профиль
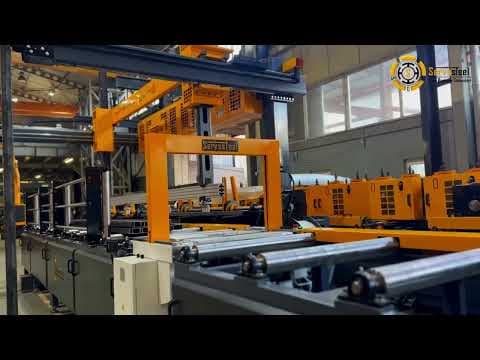
Автоматический штабелёр — профили U и C
Частые вопросы
Частые вопросы
Где в линии стоит Servo Punch Press?
После разматывателя и правильно-подающего устройства, перед профилегибочной машиной. Порядок важен: если кривизну рулона не убрать до пробивки, лента не ляжет ровно под штамп, и каждая ошибка подачи сразу станет ошибкой положения отверстия. Лента выходит из пресса уже пробитой и в таком виде идёт на формовку.
Можно ли добавить его к моей существующей профилегибочной линии?
Да, если перед линией есть место для пресса и лента может подойти к пуансону ровной. Если в линии нет правильной машины, пресс проектируется вместе с ней. Пришлите чертёж профиля, схему отверстий и планировку существующей линии — мы определим, где и как встанет пресс.
Меняется ли оснастка при смене рисунка отверстий?
Нет, если меняются положение или шаг: это значения рецепта, новая раскладка — изменение данных. Если меняются форма или размер отверстия (другой диаметр, паз вместо круглого отверстия), нужны новые пуансон и матрица. Если с самого начала перечислить все формы отверстий вашей номенклатуры, комплект оснастки будет собран правильно.
До какой толщины металла он может пробивать?
Одной цифры нет: усилие пробивки растёт с периметром отверстия, толщиной листа и сопротивлением материала срезу. Поэтому один и тот же пресс пробьёт большой паз в тонком листе, а в толстом — только отверстие поменьше. Укажите марку материала, толщину и самое крупное отверстие или паз — мы проверим под них пресс и оснастку.
Запросить цену: Servo Punch Press
Отправьте чертёж профиля или требования по производительности — инженерная команда ответит в течение 48 часов.