Hogyan válasszunk szervoadagolót? Gyakorlati útmutató
Röviden
A szervoadagolót nem egyetlen katalógusszám alapján kell kiválasztani, hanem három dolog alapján: fedi-e a csúcssebesség a sort, hangolható-e a nyomás az anyaghoz, és teljesen megvalósult-e a présszinkron a vezetőcsap-oldással együtt. A méretezéshez öt adat kell: lemezvastagság és minőség, szalagszélesség, lépéshossz (min–max), présütés percenként és tekercssúly. A Servosteel standard szervoadagolói 0,4–4,0 mm vastagsággal és 1600 mm-ig terjedő szalagszélességgel dolgoznak.
Tartalom
A szervoadagoló adja a préssor ütemét: a szalagot megfelelő hosszban, megfelelő pillanatban és ismételhetően juttatja a szerszámba. Ha rosszul választják meg, a hiba nem az adagolón, hanem az alkatrészen jelentkezik: elcsúszó lépés, elveszett tűrés, növekvő hulladék.
Ez az útmutató sorra veszi az ajánlatkérés előtt tisztázandó paramétereket. Ha még mérlegel mechanikus adagolót, kezdje a szervo vs mechanikus összehasonlítással.
1. Mi határozza meg valójában a lépéspontosságot?#
A katalógusadat önmagában keveset mond; a gyakorlatban három tényező együtteséből áll össze.
Szervomotor és hajtómű. A zárt hurok az jeladó visszajelzésével folyamatosan korrigálja a pozíciót. Nyílt hurkú rendszerben a motor „azt hiszi", hogy elmozdult, valójában viszont megcsúszhatott.
Görgőnyomás és fogás. A szalag nem csúszhat meg a görgők között. Kevés nyomásnál a lépés rövidre sikerül; soknál nyomot hagy a felületen és összenyomja a vékony anyagot. A Servosteel adagolóknál az adagológörgők Ø85 mm átmérőjűek; a nagyobb átmérő növeli az érintkezési felületet és csökkenti a csúszást.
A szalag tehetetlensége. A nehéz, széles szalag gyorsításkor és lassításkor terheli a hajtást. Ugyanaz az adagoló 4 mm-en nem feltétlenül tartja azt a pontosságot, amit 0,5 mm-en mutat — ezért mindig kérdezze meg, milyen vastagságon és szélességen mérték az értéket.
2. Adagolási sebesség: ne keverje az átlagot a csúccsal#
Ez a kiválasztás leggyakoribb hibája, és egyenesen rossz gép megvásárlásához vezet.
A katalógusban szereplő szabad adagolási sebesség (a Servosteel standard szériánál 35 m/perc) a megszakítás nélküli futás sebessége. A préssoron azonban az adagoló sosem fut megszakítás nélkül: minden ütésnél megáll, a prés leszáll, majd újra gyorsít.
Az átlagos előtolás egyszerű:
Átlagsebesség (m/perc) = lépés (mm) × ütés/perc ÷ 1000
250 mm lépésnél és percenként 40 ütésnél ez 10 m/perc. Szerénynek hangzik — de az adagolónak ezt a 250 mm-t abban a rövid ablakban kell megtennie, amikor a prés nincs zárva. Az ekkor szükséges pillanatnyi csúcssebesség az átlag többszöröse.
A választás a csúcs alapján történik. Az átlag alapján kiválasztott adagoló „nem bírja" felkiáltással tér vissza a helyszínről.
Sorának kimenetét és fogyását az adagolási kalkulátorral számíthatja ki.
3. Megfelelő az anyagtartomány?#
A Servosteel standard szervoadagolói 0,4–4,0 mm vastagsággal és 1600 mm-ig terjedő szalagszélességgel dolgoznak. A tartomány mindkét vége számít:
- Alsó vég: nagyon vékony anyagnál a finoman nem állítható nyomás összenyomja és hullámosítja a felületet.
- Felső vég: a vastag anyag nagyobb tartóerőt igényel; a görgőnyomásnak és a hajtónyomatéknak fedeznie kell.
A rozsdamentes és a nagy szilárdságú acél több erőt kíván az azonos vastagságú lágy lemeznél. Az anyaglistát ossza meg előre.
4. Kell egyengetés?#
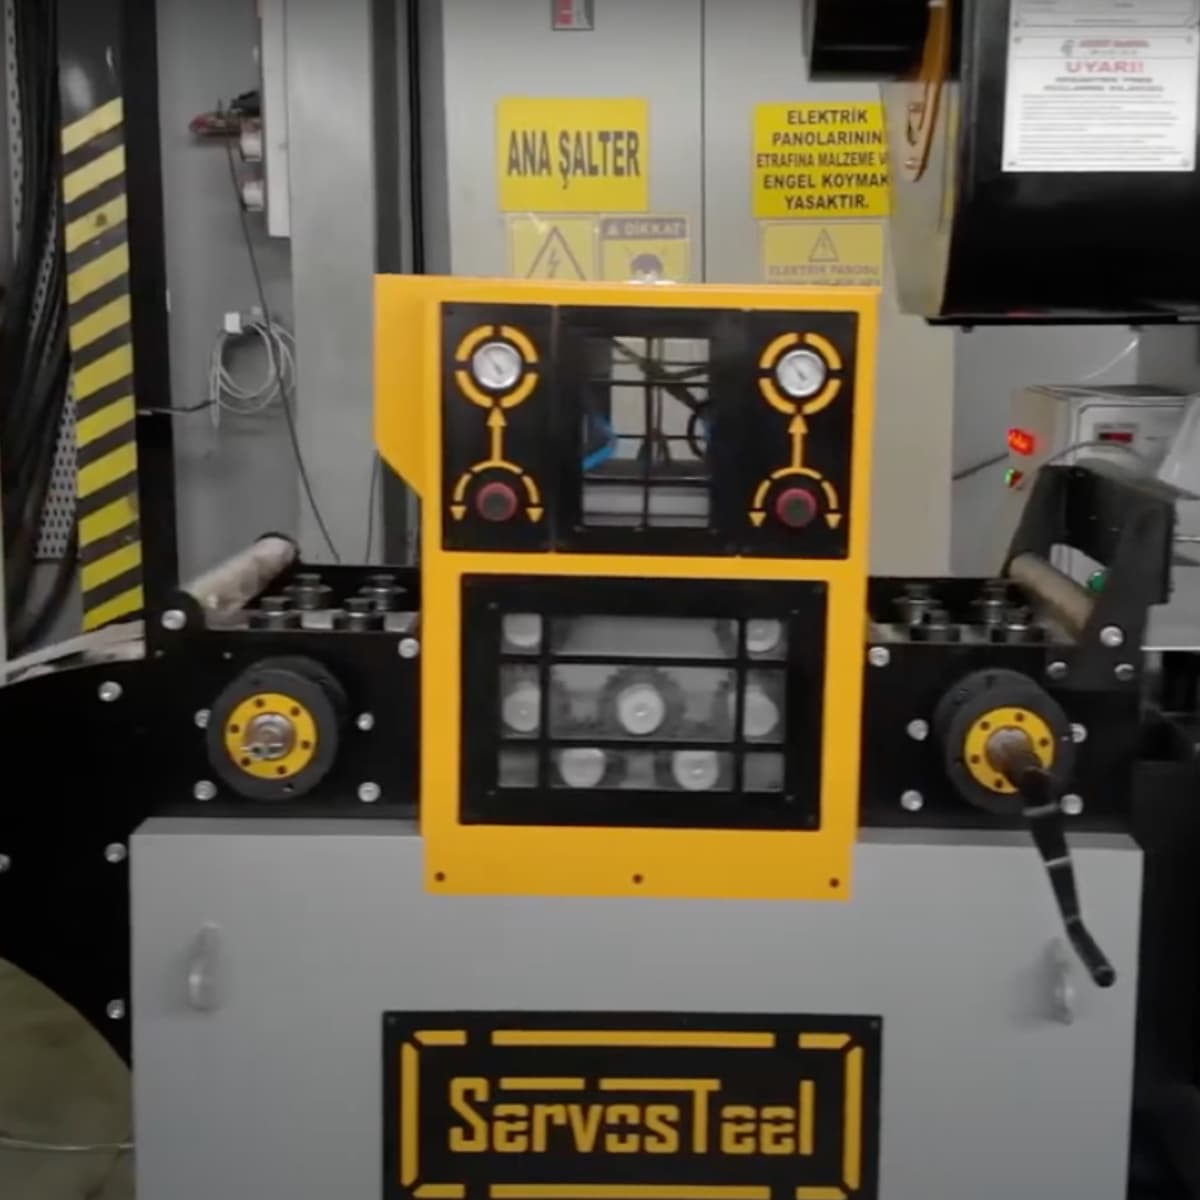
A tekercsből érkező szalag görbületi memóriát (coil set) hordoz. Ha ez a görbület akadályozza a szerszámba való tiszta belépést, két út van: Ez a széria is kétféle kivitelben készül: Mini Egyengetős Szervo Adagolók és Zárt Házas Egyengetős Szervo Adagolók.
Külön egyengető + adagoló — akkor ésszerű, ha meglévő sort bővít, vagy nagy az egyengetési igény.
Egyengetős szervoadagoló — mindkét funkció egy vázban. A sor rövidül, egyetlen kezelőpanel van, és megszűnik a két gép közti szinkronprobléma. A görgőszám az anyagot követi: a vékony, felületérzékeny lemez többet (11–13), a vastag kevesebbet (7–9) kíván.
Ha kevés a hely és a tekercs 10 tonnáig terjed, a lecsévélőt, egyengetőt és adagolót egy platformon egyesítő kompakt sor egy lépésben megoldja az elrendezést és az üzembe helyezést.
5. Présszinkron és vezetőcsapok#
Az adagolónak beszélnie kell a préssel. A prés bütyökjele az adagolóra kerül, és az adagolás a holtponthoz igazodik.
A vezetőcsap-oldás (release) kritikus funkció: a szerszám vezetőcsapjai az utolsó milliméterben húzzák pontos helyzetbe a szalagot. Ehhez az adagolónak abban a pillanatban el kell engednie a fogást. Oldás nélkül a csapok nem tudják húzni a szalagot — vagy csap törik, vagy elcsúszik az alkatrésztűrés.
Ha lépegető szerszámmal dolgozik, ez a funkció nem opcionális. A témát külön tárgyaltuk a lépegető szerszám és szervoadagoló cikkben.
6. Szerszámmemória: itt van az igazi nyereség#
Ha egyetlen szerszámmal gyárt hosszú sorozatot, a memória alig számít. Ha műszakon belül szerszámot cserél, a kép megfordul.
A Servosteel adagolói 250 szerszámig tárolnak receptet: lépéshossz, sebesség, rámpa és nyomás a szerszám nevén mentődik. Cserénél a kezelő kiválaszt a listából, és a beállítás kész.
Ennek két hatása van: a csere percekről másodpercekre csökken, és megszűnik az egy adott kezelőtől való függés. A második rendszerint többet ér — nem esik vissza a minőség azon a napon, amikor a tapasztalt beállító szabadságon van.
7. Mini vagy standard széria?#
A mini széria keskeny szalagnál és kis préseknél helyet és költséget takarít meg. A lépéspontosság megegyezik a standard szériáéval — a „mini" nem jelent „kevésbé pontosat". A két széria modellistája és mérettartománya külön oldalon található: Mini Szervo Adagolók és Zárt Házas Szervo Adagolók.
Határait a szalagszélesség és a tekercssúly szabja meg. Ha ma keskenyen dolgozik, de hamarosan szélesíthet, a standard széria a biztonságosabb választás: az adagoló megnövelése új gép vásárlását jelenti.
Az öt szám a kiválasztáshoz#
Ezzel az öt adattal a méretezés egy körben lezárul:
| Paraméter | Miért kell |
|---|---|
| Lemezvastagság és minőség | Tartóerő és nyomásbeállítás |
| Szalagszélesség | Görgőhossz és váz kiválasztása |
| Lépéshossz (min–max) | Csúcssebesség számítása |
| Présütés percenként | Csúcssebesség számítása |
| Tekercssúly | Lecsévélő kapacitása és sorelrendezés |
Ha nem ismeri a tekercssúlyt, a tekercskalkulátor megadja; a módszert a tekercssúly és szalaghossz számítása cikkben írtuk le.
Összegzés#
A szervoadagolót nem egyetlen katalógusszám alapján választják. Három dolog dönt: fedi-e a csúcssebesség a sorát, hangolható-e a nyomás az anyagához, és teljesen megvalósult-e a présszinkron — a vezetőcsap-oldással együtt.
A termékrészletekért nézze meg a szervoadagolók oldalt, és kérjen ajánlatot a fenti öt számmal.
Gyakori kérdések
Miben különbözik az átlagos adagolási sebesség a csúcssebességtől?
Az átlagsebesség lépés (mm) × ütés/perc ÷ 1000, így 250 mm lépésnél és percenként 40 ütésnél 10 m/perc. Az adagolónak azonban a lépést abban a rövid ablakban kell megtennie, amikor a prés nincs zárva, ezért a szükséges pillanatnyi csúcssebesség az átlag többszöröse. A választás a csúcs alapján történik.
Mikor érdemes egyengetős szervoadagolót választani?
Ha a coil set akadályozza a szalag tiszta belépését a szerszámba, két út van: külön egyengető és adagoló, ami meglévő sor bővítésénél vagy nagy egyengetési igénynél ésszerű, vagy egyengetős szervoadagoló, amelyben mindkét funkció egy vázban van. Ez utóbbival a sor rövidül, egyetlen kezelőpanel van, és megszűnik a két gép közti szinkronprobléma. A vékony, felületérzékeny lemez 11–13, a vastag 7–9 görgőt kíván.
Kevésbé pontos-e a mini szervoadagoló?
Nem. A lépéspontosság megegyezik a standard szériáéval; a mini széria keskeny szalagnál és kis préseknél helyet és költséget takarít meg. Ha ma keskenyen dolgozik, de hamarosan szélesíthet, a standard széria a biztonságosabb választás, mert az adagoló megnövelése új gép vásárlását jelenti.
Mit ad a szerszámmemória?
A Servosteel adagolói 250 szerszámig tárolnak receptet: a lépéshossz, a sebesség, a rámpa és a nyomás a szerszám nevén mentődik. A csere percekről másodpercekre csökken, és megszűnik az egy adott kezelőtől való függés.
Kapcsolódó gyártósorok és gépek
Milyen sort keres?
Adja meg nevét és elérhetőségét, és írja le röviden, milyen sort keres; kérése közvetlenül mérnöki csapatunkhoz jut el.
Hívjon minket:+90 216 415 30 05Tervezzük meg a sort a projektjéhez
Küldje el profilrajzát vagy kapacitásigényét — mérnökcsapatunk 48 órán belül válaszol.